Priemyselné trendy
2026-10-21
1,6 km dlhý pozemný dopravník v medenej bani v Čile strácal každých šesť týždňov ložisko zadnej kladky. Pôvodné guľôčkové ložisko bežalo rýchlosťou 180 otáčok za minútu pri nameranom radiálnom zaťažení 320 kN a hriadeľ bol na hnacom konci o 1,4 stupňa mimo čiary. Náhradou je súdkové ložisko 22320 a táto pozícia teraz funguje dva roky po sebe podľa rovnakého plánu maziva. Táto postupnosť rozhodovania dokumentuje táto príručka na základe postupov výberu, ktoré spoločnosť Shanghai Yinin Bearing & Transmission Company uplatňuje na svoj rad súdkových ložísk, od kompaktného radu 21300 až po ťažký rad 24100.
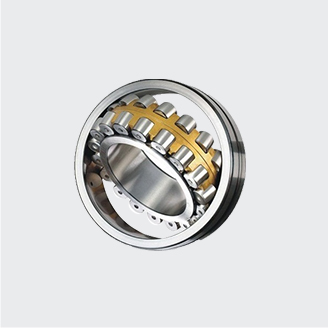
Radiálne zaťaženie určuje veľkosť ložiska; úroveň šoku určuje sériu. Sférické valčekové ložisko je dvojradové valivé ložisko s valčekmi v tvare valca, ktoré sa pohybujú na guľovej vonkajšej obežnej dráhe, ktorá umožňuje hriadeľu pracovať až s približne 2 stupňami uhlového nesúososti pri prenášaní veľkých kombinovaných radiálnych a axiálnych zaťažení v oboch smeroch.
Pred otvorením akéhokoľvek katalógu vypočítajte ekvivalentné dynamické zaťaženie ložiska P. Pre kombinované radiálne zaťaženie Fr a axiálne zaťaženie Fa použite štandardnú rovnicu P = X x Fr Y x Fa, kde X a Y sú faktory publikované pre každú sériu ložísk. Potom vynásobte zaťaženie v ustálenom stave prevádzkovým faktorom pred porovnaním s hodnotou dynamického zaťaženia C: použite 1,5-2,0 pre pásové dopravníky, ventilátory a prevodovky a 2,0-3,0 pre drviče, sitá a lisy. Najmä vibračné sitá vystavujú ložiská špičkovým zrýchleniam 4-5 g, ktoré výpočet statického zaťaženia nikdy neodhalí.
Keď je známe P, základná menovitá životnosť vyplýva z L10 = (C/P)^(10/3) miliónov otáčok. 10/3 exponent je Weibullov sklon pre valivé prvky s priamym kontaktom, nižší ako exponent 3 používaný pre guľkové ložiská, takže valčekové ložiská sú citlivejšie na malé zmeny zaťaženia. Nižšie uvedená tabuľka ukazuje, prečo je výber série dôležitý: ide o orientačné hodnoty dynamického zaťaženia pre štyri série súdkových ložísk na rovnakom hriadeli 100 mm.
Dynamická radiálna únosnosť C pre sériu otvorov 100 mm, typické varianty triedy E.
Pre štandardnú prevádzku dopravníka a mierne otrasy, bežná prax v stavebné a banské zariadenia je začať sériou 22200, ktorá poskytuje najlepší pomer nosnosti k veľkosti obálky.
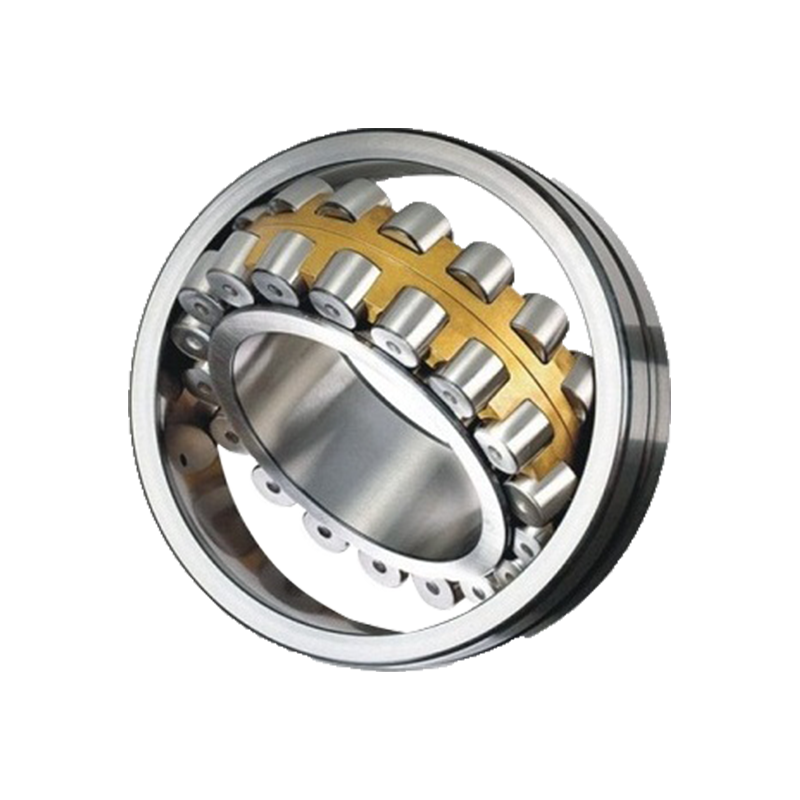 Sférické valčekové ložisko série 22200 pre ťažké priemyselné použitie Táto séria ponúka vyvážený pomer nosnosti a veľkosti, vďaka čomu je praktickou prvou voľbou pre dopravníkové a ťažobné zariadenia. Jeho samonastavovacia konštrukcia zvláda nesúosovosť a mierne axiálne zaťaženie v oboch smeroch. Zobraziť produkt →
Limitná rýchlosť súdkového ložiska je určená geometriou klietky a hmotnosťou valčeka, nie samotným priemerom otvoru. A 22220 maže až do približne 2 400 otáčok za minútu, 23120 dosahuje približne 2 800 otáčok za minútu a 22320 sa zastaví v blízkosti 1 800 otáčok za minútu, pretože jeho väčšie valce vytvárajú väčšiu odstredivú silu.
Keď prevádzkové otáčky prekročia asi 70 % hraničných otáčok, prepnite zo štandardnej lisovanej oceľovej klietky na opracovanú mosadznú klietku. Mosadz beží chladnejšie, lepšie znáša okrajové mazanie a znáša vyššie teploty, ktoré sa vyskytujú v oceliarňach a cementárňach.
Teplota nastavuje druhú hranicu. Štandardné ložiská pracujú od -30 °C do 120 °C; s tepelne stabilizovanými krúžkami bežia rovnaké ložiská do 200 °C, ale zvolená vnútorná vôľa musí byť otvorená, aby sa absorboval rozdiel v rozťažnosti medzi hriadeľom, krúžkom a puzdrom. Pre veľké rotačné hriadele vo ventilátoroch, čerpadlách a generátoroch, kde záleží viac na rýchlosti ako na konečnom zaťažení, je séria 23000 tým správnym východiskovým bodom.
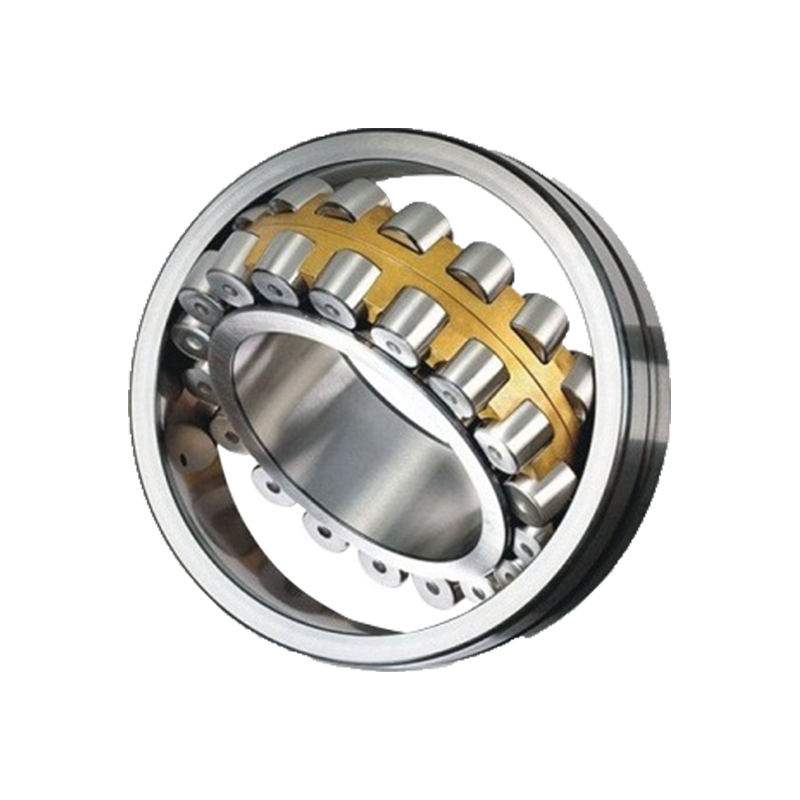 Sférické valčekové ložisko série 23000 pre vysokorýchlostné rotujúce hriadele Toto ložisko, navrhnuté pre veľké hriadele ventilátorov, čerpadiel a generátorov, uprednostňuje rýchlosť pred konečným zaťažením. Samočinne sa vyrovnáva, aby kompenzoval vychýlenie hriadeľa a podporuje veľké radiálne zaťaženie v náročných podmienkach. Zobraziť produkt →
Viac súdkových ložísk zlyhá v dôsledku nesprávnej vôle a zlého mazania ako v dôsledku hrubého preťaženia. Pred potvrdením uloženia vyberte radiálnu vnútornú vôľu. Tesné uloženie hriadeľa spotrebuje 60 – 80 % tolerancie namontovanej vôle a operátor nevidí stratu, kým sa kryt nezačne zahrievať.
Na mazanie plastickým mazivom zvoľte mazivo, ktorého viskozita základného oleja zodpovedá rýchlosti a teplote: typicky ISO VG 220 pre ložiská s dierou 80-150 mm pracujúce pri 60-90 °C a ISO VG 320-460 pre systémy s obehovým olejom vo valcovniach a ťažkých lisoch. Intervaly premazania sa pohybujú od približne 500 hodín nepretržitej ťažkej prevádzky až po 4 000 hodín pre mierne zaťažené čisté polohy.
Rovnaká veľkosť otvoru dokáže uniesť takmer dvojnásobné zaťaženie, keď prejdete zo série 22200 na sériu 22300, takže nikdy nezmrazujte sériu skôr, ako bude stanovený priemer hriadeľa a usporiadanie krytu. Nižšie uvedené porovnanie je tabuľka výberu používaná pre väčšinu ťažkých priemyselných pozícií.
| séria | Valčekový dizajn | Cr, vŕtanie 100 mm | Obmedzenie rýchlosti | Typická ťažká pozícia |
| 22200 | Štandardná dvojradová | asi 285 kN | 2 400 ot./min | Dopravníky, ventilátory, prevodovky |
| 22300 | Nadrozmerné valčeky v rovnakom OD | asi 540 kN | 1 800 ot./min | Drviče, sitá, lisy |
| 23000 | Tenké valce, vyššia rýchlosť | približne 345-485 kN | 2 800 ot./min | Čerpadlá, turbíny, veľké motory |
| 23200 | Rozšírený profil na 23000 | asi 520 kN | 2000 ot./min | Ťažké vibračné stroje |
| 24000/24100 | Extra široké, obrovské valčeky | nad 600 kN | 1 200-1 500 ot./min | Valcovne, pece, lanové kladky |
Keď je rozhodujúcim faktorom odolnosť voči nárazom a vibráciám, obvyklou odpoveďou je séria 22300. Jeho nadrozmerné valce rozložia kontaktné napätie na väčšiu plochu, čo je presne to, čo si hlava drviča alebo vibračná sitová plošina vyžaduje. Pre najväčšie pece a mlyny sú série 24000 a 24100 jediným praktickým riešením.
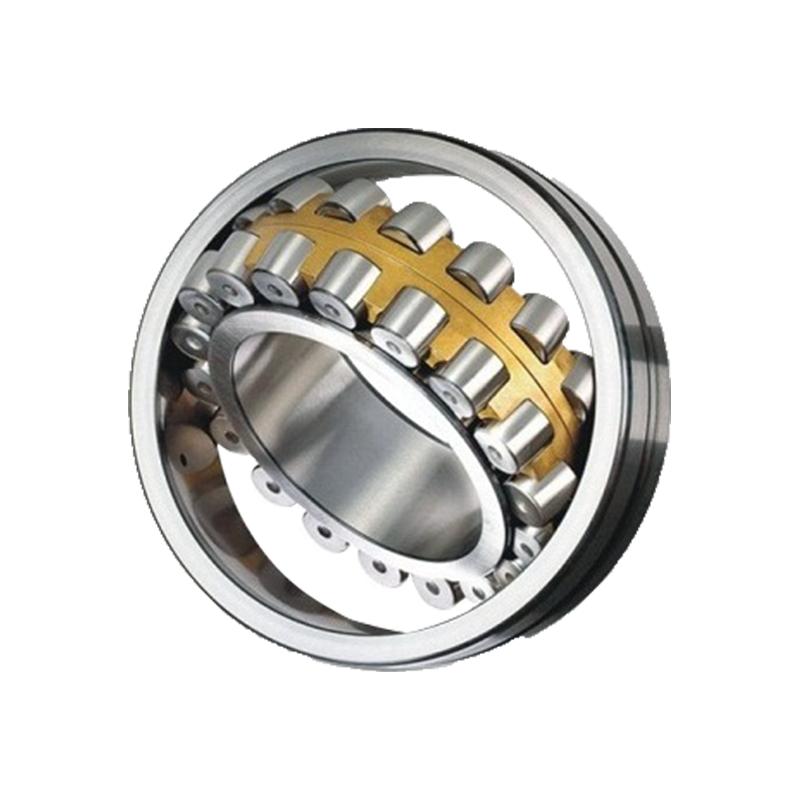 Sférické valčekové ložisko série 22300 pre otrasy a vibrácie Vďaka nadrozmerným valcom, ktoré šíria kontaktné napätie, je táto séria vhodná pre hlavy drvičov a vibračné sitá. Odoláva nárazovému zaťaženiu a vychýleniu a zároveň znižuje trenie a tvorbu tepla v drsnom prostredí. Zobraziť produkt →
Ložisko je len také spoľahlivé ako sedlo hriadeľa, sedlo skrine a mazanie, ktoré ho obklopuje. Pred montážou zmerajte zaoblenie a skosenie oboch sediel: odchýlka nad IT5/2 na čape hriadeľa zdeformuje vnútorný krúžok a prejaví sa ako horúce miesto počas prvej hodiny chodu.
Na rotačný krúžok použite lisované uloženie: pre rotačný vnútorný krúžok zvoľte toleranciu hriadeľa p6 alebo r6; pri otočnom vonkajšom krúžku by lícovanie puzdra malo byť K7 alebo M7. Namontujte pomocou indukčného ohrievača a nikdy neklepajte na čelo krúžku. Zaznamenajte vnútornú vôľu pred a po montáži a potvrďte, že zníženie zodpovedá očakávaným 60 – 80 % prídavku na zalisovanie. Po prvej hodine by sa teplota krytu mala ustáliť v rozsahu 60-90 °C; stúpanie nad 100 °C znamená, že trieda vôle alebo mazivo sú nesprávne.
Priame odpovede na otázky, ktoré sa najčastejšie objavujú pri špecifikácii súdkových ložísk pre ťažké priemyselné zariadenia.
Obe série pokrývajú rovnaký rozsah priemerov hriadeľa, ale ložisko 22300 používa podstatne väčšie valčeky. Pri vŕtaní 100 mm má 22320 dynamické zaťaženie takmer 540 kN, zatiaľ čo 22220 je okolo 285 kN. Vyberte si 22300 pre drviče, sitá a lisy; vyberte 22200 pre dopravníky a ventilátory.
Súdkové ložiská podporujú kombinované zaťaženie v oboch axiálnych smeroch. Pri miernom radiálnom zaťažení je použiteľné axiálne zaťaženie zhruba tretinou dynamického radiálneho zaťaženia. Nad tým si overte súčiniteľ X a Y z katalógu, pretože pomer axiálneho a radiálneho zaťaženia priamo ovplyvňuje ekvivalentné zaťaženie P.
Štandardné série tolerujú až 2 stupne statického uhlového vychýlenia medzi osou hriadeľa a puzdra a niektoré dizajny série light dosahujú 3 stupne. Táto tolerancia pokrýva vychýlenie hriadeľa a chybu montáže, nie ohnutý hriadeľ alebo usadzujúci sa základ. Skontrolujte kontaktný vzor po prvom spustení, ak sa aplikácia blíži k limitu.
Guľôčkové ložisko mazané tukom na dopravníkovej kladke s rýchlosťou 180 ot./min. zvyčajne potrebuje domazať každých 1 000 – 2 000 prevádzkových hodín a každé premazanie by malo odstrániť 10 – 15 % objemu maziva. Horúce, pomalé valce v peciach môžu potrebovať premazávanie každých 500 hodín, zatiaľ čo prevádzka čistého ventilátora sa môže predĺžiť na 4 000 hodín. Systémy mazané olejom sa najlepšie spravujú pravidelnou analýzou oleja.
Naše poskytnuté produkty
Kontaktujte nás
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Priemyselná oblasť Huangxu, Dantu, Zhenjiang City, provincia Jiangsu, Čína
Priemysel