Priemyselné trendy
2026-10-14
Guľôčkové ložisko 6205 zlyhá po 2 000 hodinách prevádzky na baliacej linke, zatiaľ čo rovnaké číslo dielu beží 18 000 hodín v susednom stroji. Rozdiel je len zriedka v triede ocele vytlačenej na krabici; je to proces CNC obrábania, ktorý premení túto oceľ na obežné dráhy s presnosťou na niekoľko mikrometrov. Tento proces rozhoduje o tom, ako dlho ložisko skutočne vydrží.
CNC obrábanie je základom modernej výroby guľkových ložísk. Každá sústredná obežná dráha, každá riadená vnútorná vôľa a každá tichá otáčka závisí od obrábacích strojov, ktoré odoberajú materiál s opakovateľnou presnosťou. Tento článok vysvetľuje výrobnú cestu od tyčového materiálu k hotovému ložisku, presné triedy, ktoré z neho vychádzajú, a kontroly, ktoré by ste mali vykonať predtým, než začnete dôverovať dodávateľovi.
Každý presný ložiskový krúžok je výsledkom riadenej CNC sekvencie, nie jedného rezu. Postup je rovnaký, či už ide o chrómovú oceľ GCr15 (52100), nehrdzavejúcu oceľ 440C alebo inú triedu ložiska: tvarujte, kalte, brúste a upravte.
V mäkkom stave CNC sústruhy otáčajú vnútorné a vonkajšie krúžky do takmer čistého tvaru, čím vytvárajú dieru, vonkajší priemer, čelá, skosenie a plytkú drážku, ktorá sa neskôr stane obežnou dráhou. Moderné sústružnícke centrá majú v tejto fáze rozmery v rozmedzí približne ±15 až ±25 mikrometrov. Pri konečnej tolerancii to znie uvoľnene, ale záleží na tom: zvyšný materiál musí byť dostatočne rovnomerný, aby ho brúsna linka mohla odstrániť bez toho, aby sa krúžok vytlačil z tvaru. O pravoúhlosti rozhoduje aj otáčanie. Ak čelá krúžku nie sú po tejto operácii kolmé k otvoru, brúsenie nemôže neskôr úplne odstrániť chybu.
Po sústružení sú krúžky kalené a popúšťané na asi 58 až 63 HRC, aby bola oceľ odolná voči opotrebovaniu. Tepelné spracovanie tiež deformuje geometriu: krúžky môžu byť oválne o niekoľko mikrometrov a otvor alebo vonkajší priemer sa môže zväčšiť alebo zmenšiť. Otužovanie preto nikdy nie je posledným krokom. Je to krok, ktorý si vyžaduje presné brúsenie, pretože vytvrdený krúžok je možné korigovať iba abrazívnym opracovaním.
Vo vytvrdenom stave krúžok prechádza brúsením, v ktorom sa každý povrch dokončuje samostatne:
Po brúsení nasleduje superfinišovanie. Jemný oscilačný kameň odstraňuje roztrhaný a zašpinený kov, ktorý zostal po brúsnom kotúči, pričom zanecháva obežnú dráhu s drsnosťou povrchu Ra medzi 0,05 a 0,2 μm pre štandardné ložiská a pod 0,03 μm pre triedy vysokej presnosti. Táto povrchová vrstva je miestom, kde ložiská uspejú alebo zlyhajú skôr: hrubá obežná dráha vytvára trenie, teplo a hluk dlho predtým, ako sa objaví viditeľné opotrebovanie.
Ložisko je len také presné, ako je jeho najmenej presný komponent. Valivé prvky a klietka, ktorá ich rozmiestňuje, nesú svoje vlastné požiadavky na obrábanie, a tu sa najprv prejaví znižovanie nákladov.
Oceľové guľôčky začínajú ako drôt, ktorý sa tvaruje za studena do hrubých gúľ, potom sa bleskovo orezáva, tepelne upravuje a brúsi v niekoľkých prechodoch. Záverečná operácia lapovania využíva pevné platne s abrazívnym kalom, aby sa guľôčky dostali na stupeň presnosti, ktorý prekvapí väčšinu kupujúcich, ktorí kupujú prvýkrát: v rámci jedného vysokokvalitného ložiska majú guľôčky priemer približne 0,5 μm alebo menej. Neguľaté guličky rozkladajú zaťaženie nerovnomerne, a preto výrobca, ktorý vynecháva lapovanie, nemôže dodať tiché alebo odolné ložiská. Ak vaša aplikácia závisí od konzistentného správania pri behu, pozrite si súbor triedy oceľových guľôčok ponúkané špecializovaným dodávateľom ložísk namiesto toho, aby sme predpokladali, že každá lopta je rovnaká.
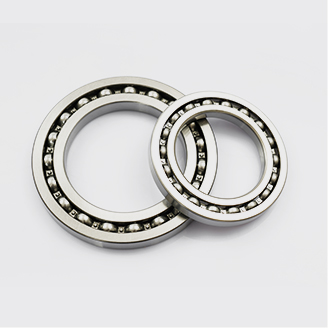
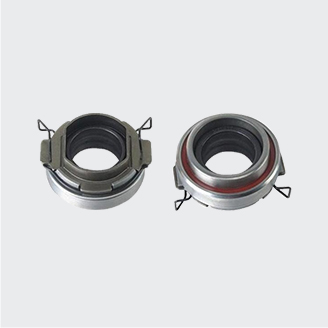
 Výrobcovia oceľových guľôčkových ložísk na zákazku, továreň Spoločnosť Shanghai Yinin Bearing & Transmission Company je čínsky výrobca oceľových guľôčkových ložísk a zákazková továreň na oceľové guľôčkové ložiská, oceľová ba... Zobraziť produkt →
Kvalita lopty je definovaná normou ISO 3290, kde nižšie číslo triedy znamená užšiu toleranciu priemeru a lepšiu sférickosť. G20 je typické minimum pre štandardné ložisko s hlbokou drážkou; G10 a jemnejšie sú bežné pre stroje s vyššou presnosťou a rýchlosťou. Trieda ovplyvňuje kontaktný vzor medzi guľôčkou a obežnou dráhou, a tým aj úroveň vibrácií a životnosť zmontovaného ložiska.
Klietky sa vyrábajú tromi hlavnými spôsobmi:
Klietka kontroluje, ako rovnomerne zostanú loptičky rozmiestnené. Klietka s nekonzistentnými vreckami umožňuje šmýkanie lopty pri vysokej rýchlosti a rachotenie pri studených štartoch a je to jedna z prvých častí, ktorá zlyhá pri nárazovom zaťažení.
Trieda presnosti nie je marketingová značka; ide o súbor merateľných limitov definovaných normou ISO 492 a označených P0, P6, P5 alebo P4. Stupnica ABEC používaná v Severnej Amerike sleduje rovnakú rozmerovú logiku, pričom ABEC 1 zodpovedá P0 a ABEC 5 je blízko k P5. Parametre CNC brúsenia, frekvencia orovnávania kolies, ovládanie chladiacej kvapaliny a spätná väzba merania sú nastavené podľa stupňa, ktorý musí linka držať.
| Charakteristický | P0 (ABEC 1) | P6 (ABEC 3) | P5 (ABEC 5) |
|---|---|---|---|
| Odchýlka priemeru otvoru (μm) | 0 až -10 | 0 až -8 | 0 až -6 |
| Radiálne hádzanie zmontovaného ložiska (μm) | maximálne 12 | max 8 | max 4 |
| Typická kruhovitosť obežnej dráhy po brúsení (μm) | 1,0-2,0 | 0,5-1,0 | 0,2-0,5 |
| Typická drsnosť povrchu obežnej dráhy Ra (μm) | 0,10-0,20 | 0,05-0,12 | 0,025-0,05 |
Prechod z P0 na P5 neznamená dlhšie brúsenie. Znamená to výber kvalitnejšej suroviny, menšie prírastky brúsenia, častejšie orovnávanie kotúča, používanie jemnejších kameňov na superfinišovanie a meranie v prostredí s kontrolovanou teplotou, pretože tolerancie ložísk sú definované pri 20 °C. To všetko zvyšuje čas cyklu a náklady, a preto skúsení kupujúci nešpecifikujú P5 pre dopravník, ktorý beží perfektne pri P0. Praktickým pravidlom je vybrať najnižšiu triedu, ktorá spĺňa požiadavky aplikácie na rýchlosť, hádzavosť a hlučnosť, a potom potvrdiť, že dodávateľ môže túto triedu konzistentne držať vo všetkých výrobných sériách. Presné limity sa líšia v závislosti od veľkosti ložiska a vydania normy, preto ich vždy overte na základe inšpekčnej správy vydanej so šaržou.
The Triedy presnosti P6 a P5 v CNC-obrábaných ložiskách série 6000 líšia sa odchýlkou vŕtania a vonkajšieho priemeru, presnosťou chodu a nákladmi na samotný proces brúsenia. Súbežne s tým, uloženie hriadeľa a puzdra odporúčané pre ložiská ABEC 5 stávajú sa kritickejšími, keď sa tolerancie sprísňujú; zatlačenie krúžku P5 do puzdra s nadmerným presahom môže zdeformovať obežnú dráhu nad rámec jej výrobnej presnosti.
Ak potrebujete konkrétnu rodinu na porovnanie s týmito číslami, Guľkové ložiská série 6200 sa vyrábajú presne v týchto tolerančných triedach a patria medzi najoverenejšie série v priemyselnom obstarávaní.
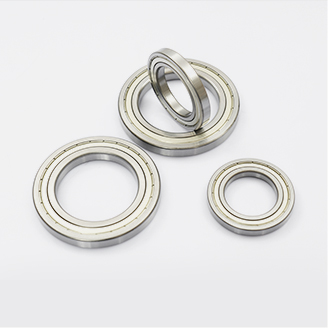
 Výrobcovia guličkových ložísk s hlbokou drážkou série 6200 na zákazku, továreň Spoločnosť Shanghai Yinin Bearing & Transmission Company je čínsky výrobca guľôčkových ložísk série 6200 s hlbokou drážkou a zákazkový výrobca ložísk série 6200 Deep G... Zobraziť produkt →
Aj keď certifikát ukazuje správnu triedu tolerancie, ložisko môže predčasne zlyhať, ak obrábacia linka zanechala skryté poškodenie. Týchto päť chýb zodpovedá za väčšinu predčasných porúch ložísk na trhu:
Vzor za všetkými piatimi chybami je rovnaký: ložisko prejde základnou rozmerovou kontrolou, ale má procesnú chybu, ktorá skracuje životnosť. To je dôvod, prečo dodávatelia so skutočnými schopnosťami obrábania kontrolujú proces, nielen čísla finálnych kontrol.
Kvalitu CNC procesu z fotografie nevidíte, ale môžete klásť správne otázky a požadovať správne dokumenty. Nižšie uvedený zoznam použite ako východiskový bod pre hodnotenie dodávateľov.
Keď tieto kontroly premietnete do rozhodnutia o kúpe, začnite s radom ložísk, ktoré sa hodia k stroju. The rozsah guľkových ložísk s hlbokými drážkami je predvoleným východiskovým bodom pre väčšinu rotačných zariadení, pretože vyvažuje nosnosť, rýchlosť a náklady v rámci širokej škály veľkostí a tried presnosti. Bez ohľadu na číslo dielu nezabudnite, že proces CNC obrábania za ložiskom je po montáži neviditeľný, ale formuje každú výkonovú charakteristiku, ktorú budete merať neskôr. Pochopte reťazec sústruženia, brúsenia, superfinišovania a merania a prestaňte kupovať čísla dielov a začnite kupovať osvedčené možnosti obrábania.
 Veľkoobchodní dodávatelia guľkových ložísk s hlbokou drážkou, továreň Ako dodávatelia guľôčkových ložísk s hlbokou drážkou v Číne a továreň na guľkové ložiská s hlbokou drážkou, veľkoobchodné dodávky ložísk a prevodoviek Shanghai Yinin ... Zobraziť produkt →
Naše poskytnuté produkty
Kontaktujte nás
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Priemyselná oblasť Huangxu, Dantu, Zhenjiang City, provincia Jiangsu, Čína
Priemysel